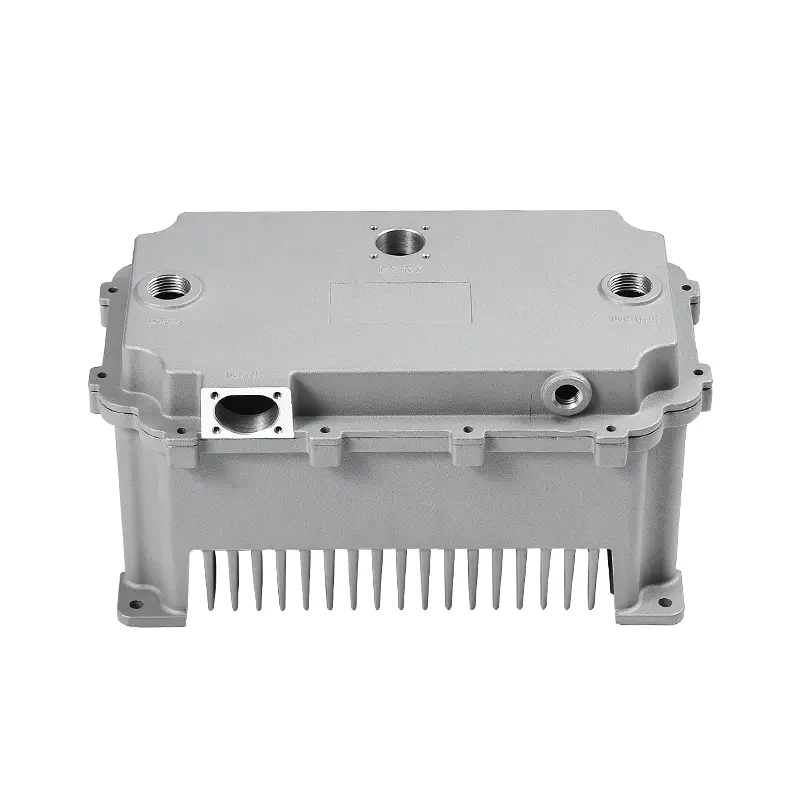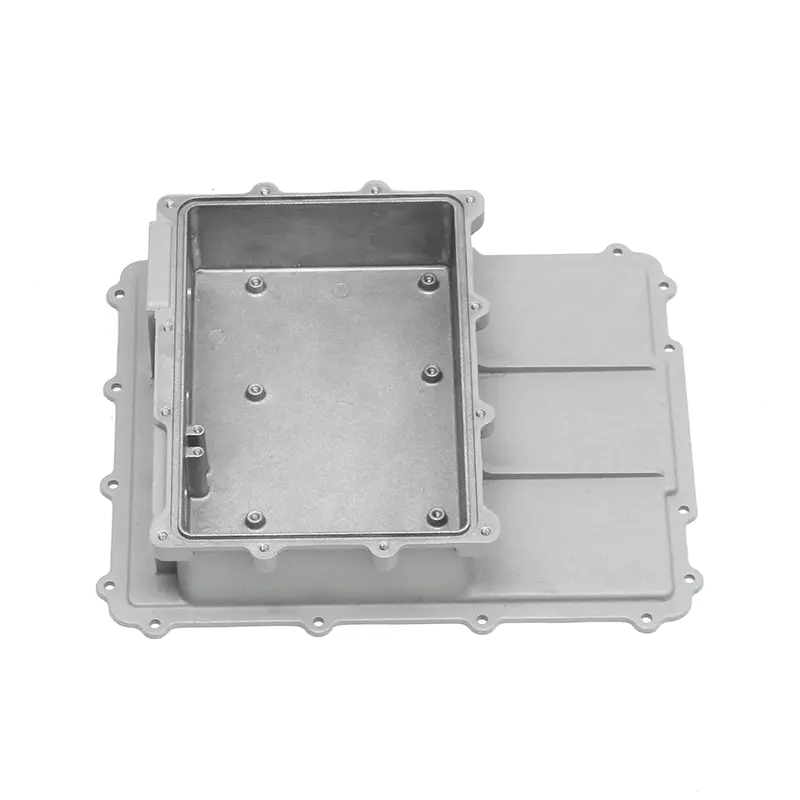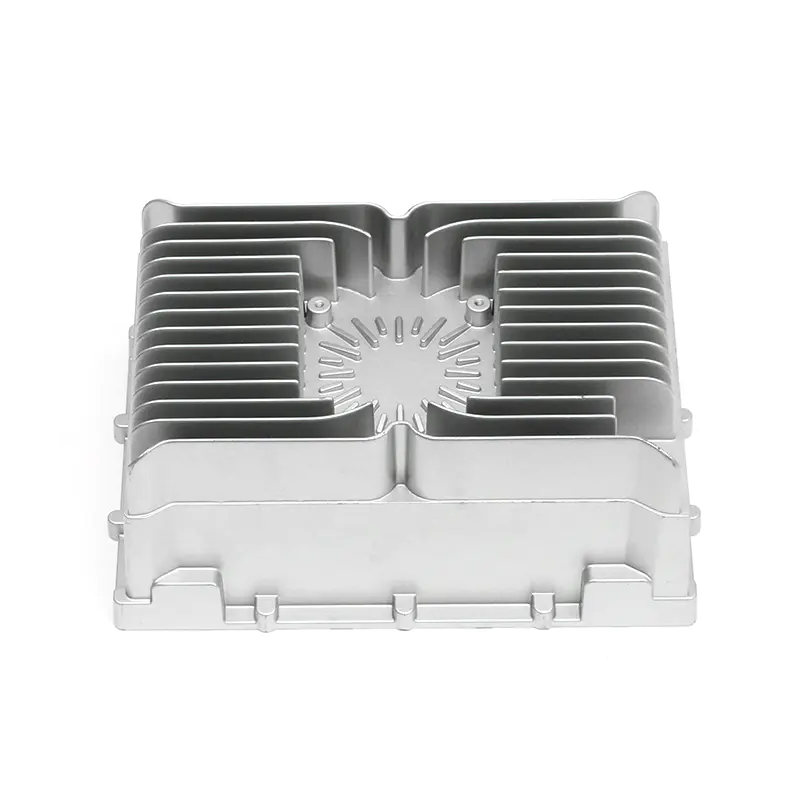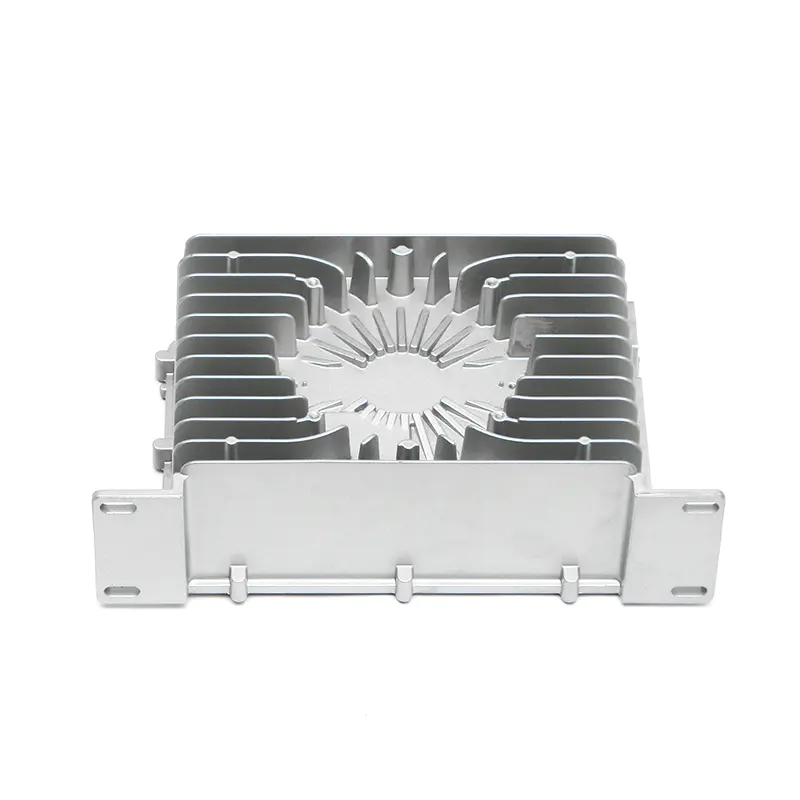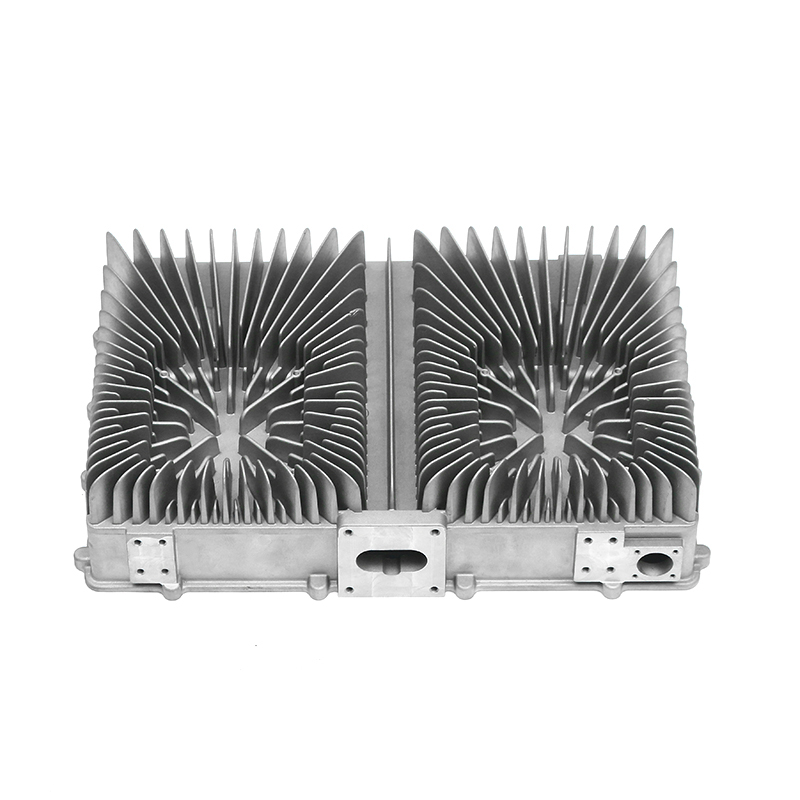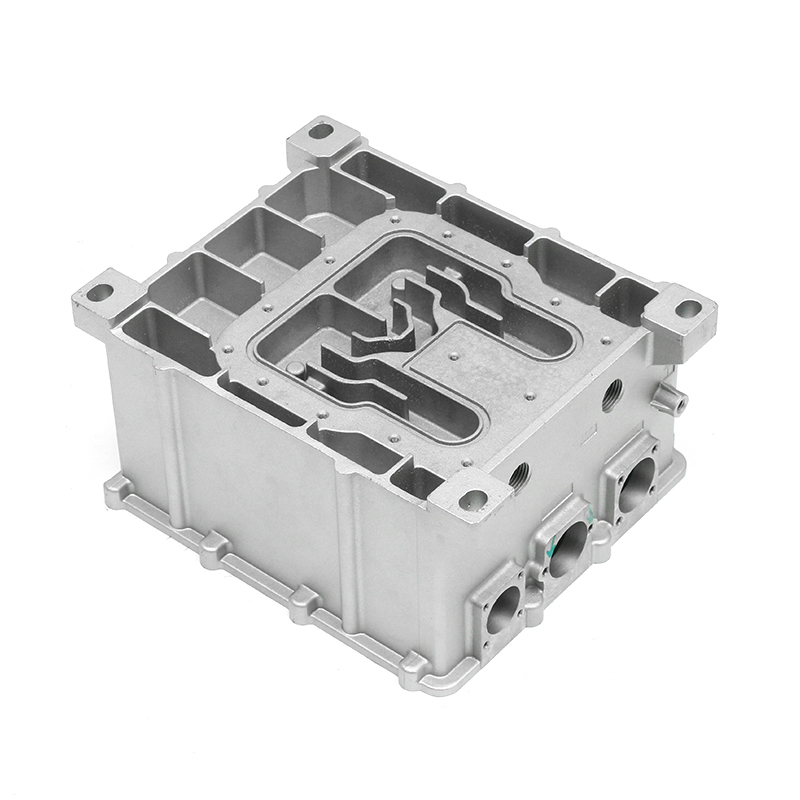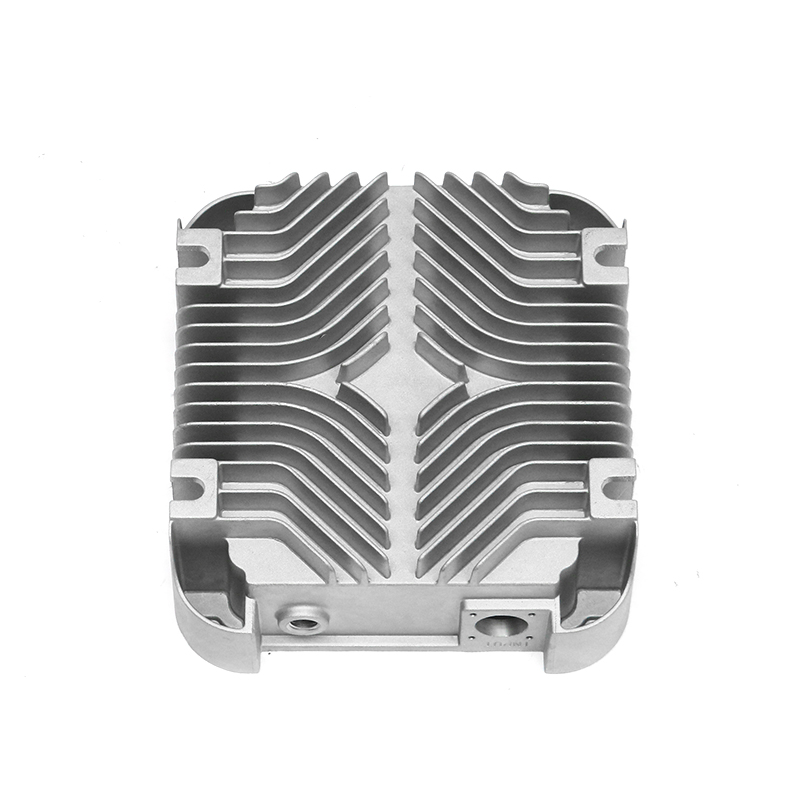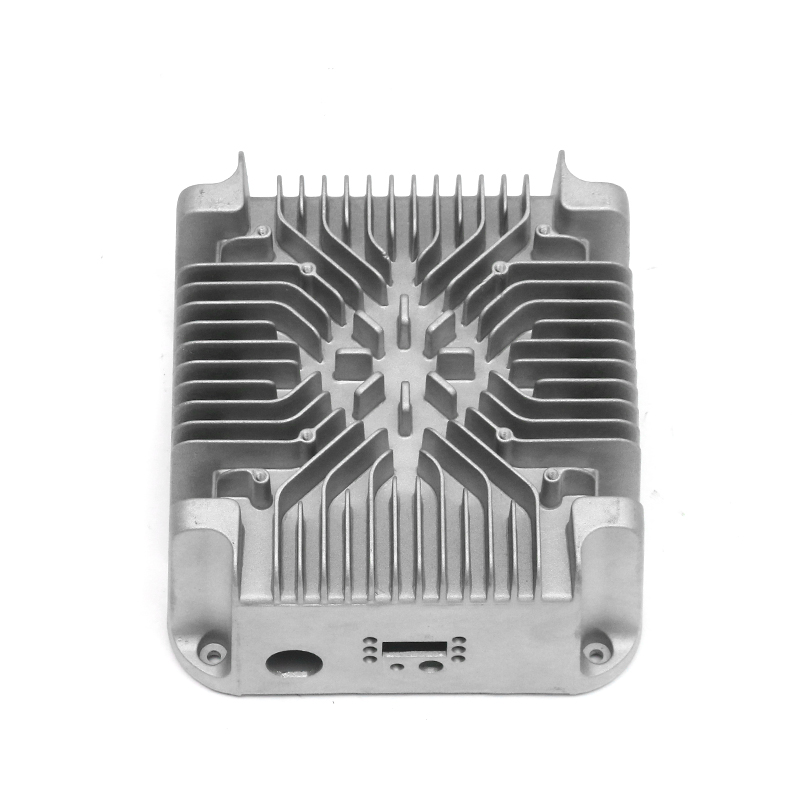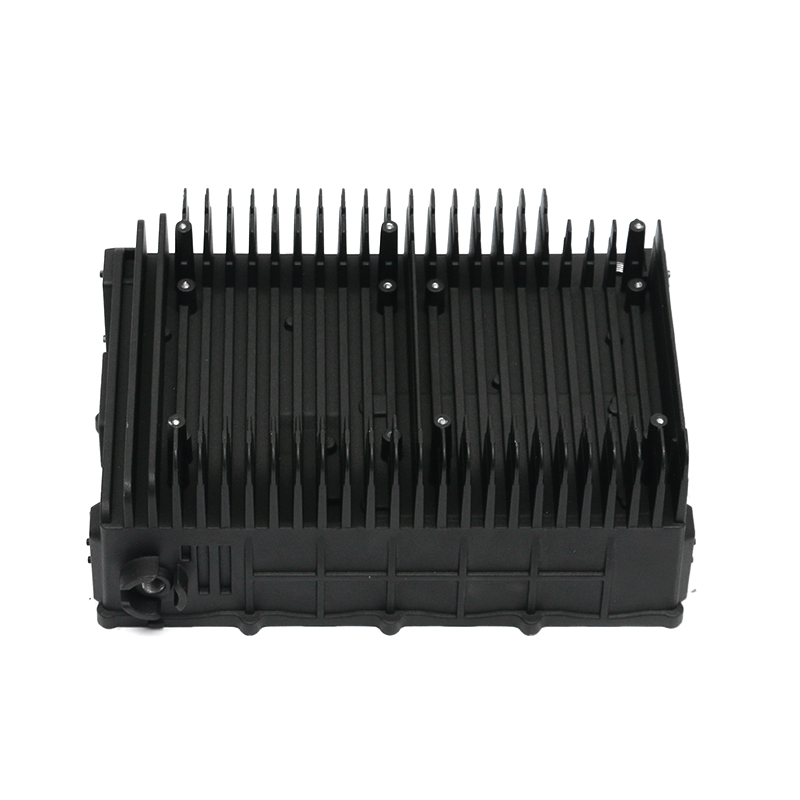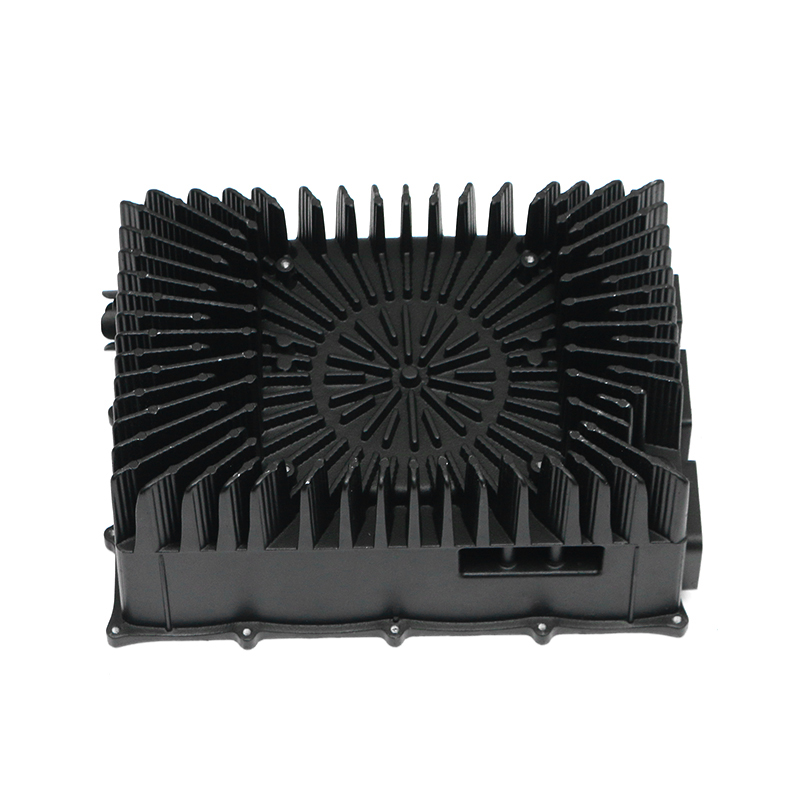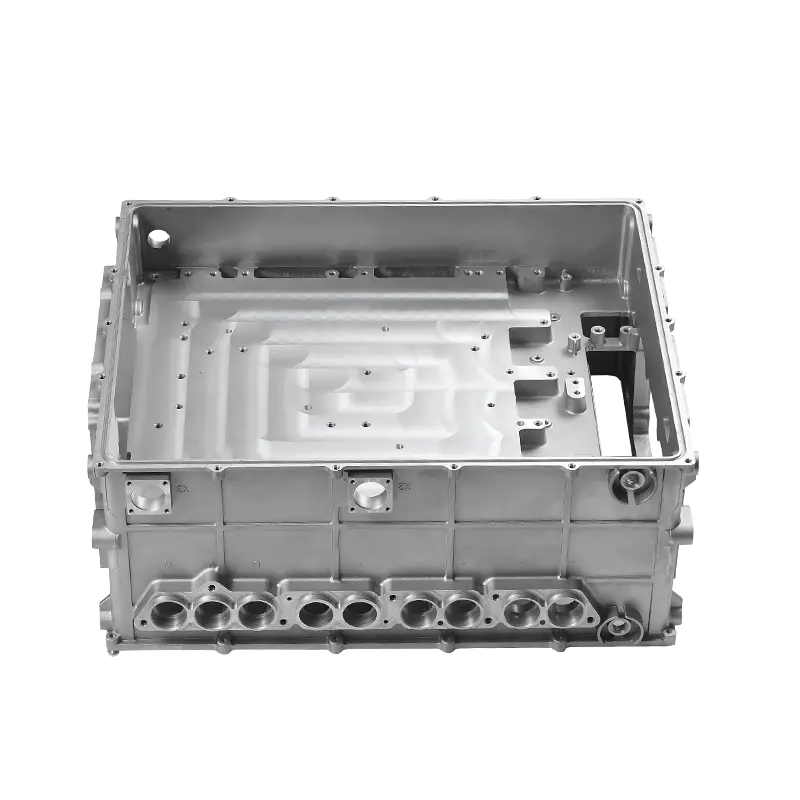


Ouvrez le capot de presque toutes les voitures modernes et le boîtier de la pompe à eau est une pièce en aluminium moulé sous pression à laquelle vous n'avez pas besoin de penser. Cette fiabilité silencieuse est une décision technique. Le moulage sous pression d'aluminium sous haute pression crée un corps de pompe à eau avec des passages de liquide de refroidissement cohérents, des faces d'étanchéité étanches et une structure de coûts qui fonctionne pour des millions de véhicules par an. Lorsqu'une pompe à eau doit parcourir 150 000 km ou plus, le processus de coulée est plus important que la plupart des acheteurs ne le pensent.
Pourquoi le moulage sous pression est le choix par défaut pour les pompes à eau de voiture
Le moulage sous pression est choisi non pas parce qu'il est simple, mais parce qu'il résout le conflit central de la conception des pompes à eau : la pièce doit avoir des passages de liquide de refroidissement complexes et des parois minces et rigides tout en restant abordable à des volumes élevés. La fonte et les alternatives fabriquées peuvent fonctionner, mais elles ajoutent généralement de la masse ou des étapes d'usinage. Un boîtier en aluminium moulé sous pression atteint une épaisseur de paroi comprise entre 2,5 et 4,0 mm, ce qui maintient la pompe plus légère et aide la chaleur à s'éloigner des roulements et du joint. Le gain de poids par rapport à la fonte est généralement de 40 à 50 %.
Du point de vue de la production, le moulage sous pression est un processus unique pour une géométrie complexe. Les portes, les canaux et les conduites de refroidissement sont intégrés à la conception du moule, de sorte que des milliers de pièces sortent avec des profils identiques. Pour une pompe de berline familiale produite en série de 100 000 unités, cette répétabilité réduit le coût par pièce et réduit le risque de panne sur le terrain. C'est pourquoi les constructeurs OEM et les fournisseurs de premier rang continuent de préconiser le moulage sous pression pour les corps et boîtiers de pompes à eau.
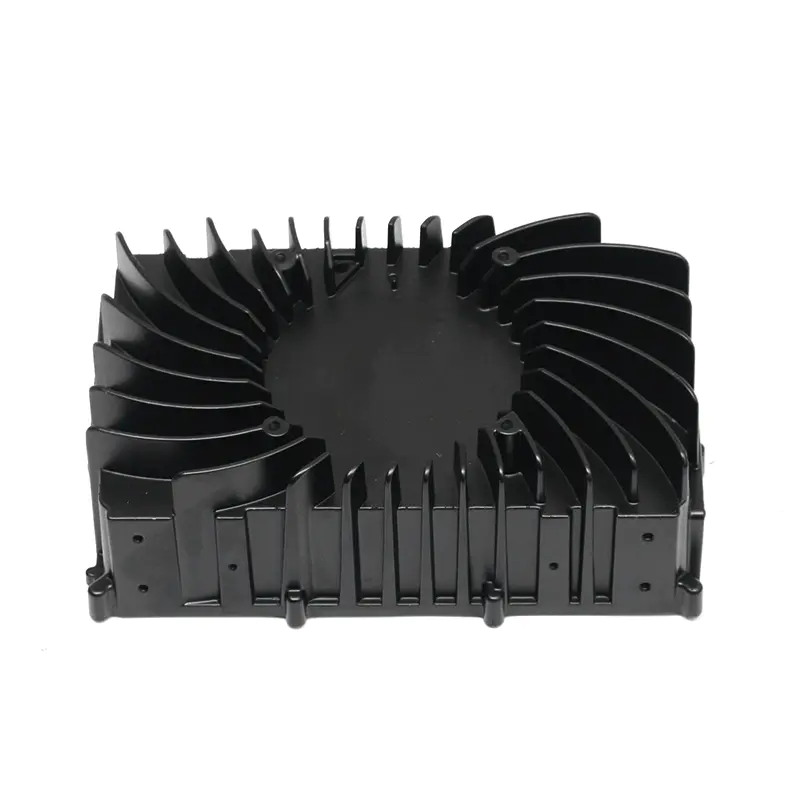
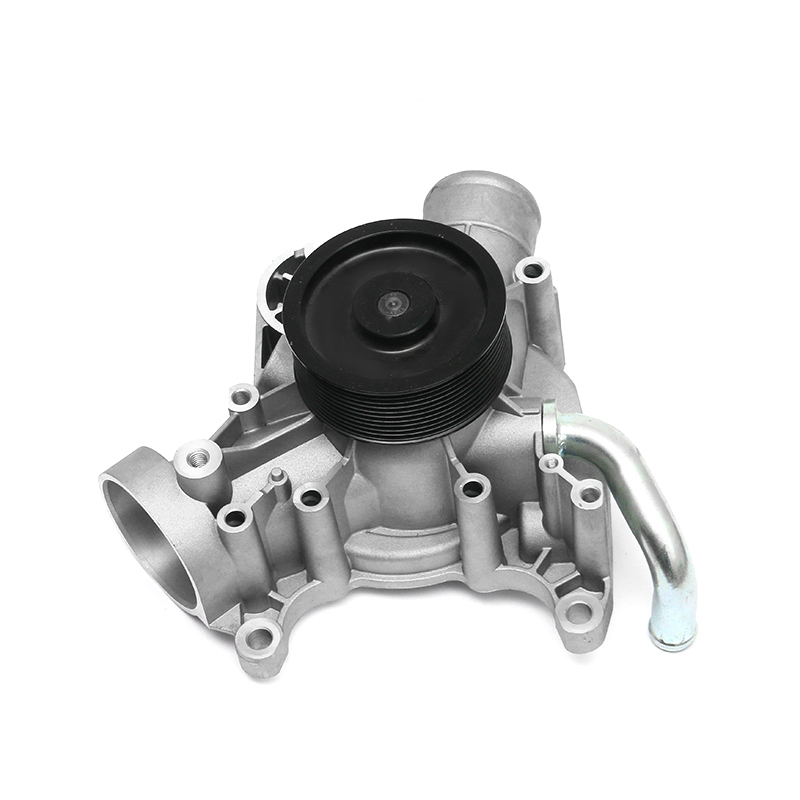 Moulage sous pression de précision pour boîtiers de pompe à eau automobile Ce fournisseur combine l'expertise en matière de conception de moules, de moulage sous pression et de traitement pour produire des boîtiers de pompe à eau en aluminium durables, garantissant une qualité reproductible pour les composants de refroidissement du moteur. Voir le produit →
Alliages d'aluminium utilisés dans le moulage sous pression de pompes à eau
La sélection des alliages est un compromis entre fluidité, étanchéité à la pression, conductivité thermique et usinabilité. En pratique, les boîtiers de pompes à eau reposent sur des alliages aluminium-silicium quasi eutectiques, car le silicium améliore l'écoulement du métal fondu en sections minces et réduit le retrait de solidification.
| Alliage | Caractéristiques clés | Utilisation typique |
|---|---|---|
| ADC12 | Grande fluidité ; bonne étanchéité à la pression ; bonne usinabilité | Corps et supports de pompes à eau complexes |
| A380 | Bonne résistance et conductivité thermique ; large plage de fusion | Boîtiers nécessitant une résistance mécanique ou à la fatigue plus élevée |
| AlSi10Mg(Fe) | Teneur en fer inférieure ; meilleure ductilité pour le traitement après coulée | Boîtiers de liquide de refroidissement pour véhicules électriques et supports de pompe structurels |
Ces alliages ne sont pas interchangeables. Une pompe située à proximité d’un turbocompresseur subit une charge thermique différente de celle d’une pompe sur un petit moteur atmosphérique. Le dessin, la pression de fonctionnement et la position de montage doivent tous être revus avant que l'alliage ne soit finalisé.
Le processus de moulage sous pression étape par étape
Chaque pompe à eau moulée sous pression commence par un moule conçu autour du circuit de refroidissement. La conception du moule détermine l'emplacement de la ligne de joint, la manière dont le noyau formera la cavité de la turbine et le nombre d'actions latérales nécessaires. Un ingénieur en moulage sous pression expérimenté examinera les résultats de la simulation d’écoulement avant la découpe de l’acier.
- Conception du moule : les canaux de refroidissement, le placement des portes et les positions des éjecteurs sont optimisés pour un modèle de remplissage uniforme.
- Fusion et injection : l’alliage d’aluminium est maintenu à bonne température et introduit dans la filière à haute pression.
- Solidification et refroidissement : un refroidissement contrôlé garantit que les parois fines se remplissent complètement et que l'alimentation reste efficace.
- Éjection et détourage : la pièce moulée est retirée de la matrice et le système de trop-plein, de flash et de porte est découpé.
- Usinage et finition : les faces critiques, les alésages et les surfaces des joints sont usinés sur des centres d'usinage CNC.
- Tests de pression et inspection : les boîtiers sont testés contre l'étanchéité, vérifiés dimensionnellement et préparés pour la livraison.
La pression dans la cavité est suffisamment élevée pour pousser le métal dans les détails à parois minces et reproduire la surface du moule. Cette combinaison de pression, de contrôle de la température et de précision de l’outillage est ce qui différencie un boîtier de pompe à eau durable d’un fuiteur.
Contrôle qualité : ce qui rend un boîtier de pompe à eau moulé sous pression fiable
La porosité est l’ennemi numéro un du moulage d’une pompe à eau. De l'air peut être emprisonné pendant l'injection et si une porosité apparaît près d'une surface d'étanchéité, le liquide de refroidissement s'échappera. Le circuit de liquide de refroidissement fonctionnant sous pression, l'étanchéité du boîtier doit être testée. Un bouchon de pression pour voiture de tourisme contient généralement environ 100 à 140 kPa, le boîtier doit donc être testé contre les fuites à cette plage ou au-dessus. Un fournisseur de qualité testera 100 % des pièces, souvent avec de l'air ou de l'hélium, et conservera un enregistrement de chaque résultat.
Le contrôle dimensionnel est la deuxième préoccupation majeure. L'alésage du roulement, la cavité de la roue et les faces du joint affectent directement l'efficacité de la pompe et la durée de vie du joint. Les contrôles des machines à mesurer tridimensionnelles en cours de processus, ainsi que les CT industriels pour la porosité interne, fournissent des données pendant la production plutôt qu'après coup.
L'intégrité des matériaux est la troisième couche. Une vérification au spectromètre de chaque chaleur garantit que le silicium, le cuivre et le fer restent dans la plage spécifiée. Si l’alliage dérive, la porosité et l’usinabilité dérivent avec lui. C’est là que la certification IATF 16949 apporte une réelle valeur ajoutée, car elle oblige l’ensemble du système qualité à être documenté, et non simplement revendiqué.
Considérations de conception pour les ingénieurs et les acheteurs
Pour obtenir le meilleur résultat du moulage sous pression de la pompe à eau de voiture, le boîtier doit être conçu comme un moulage sous pression dès le début. Une conception copiée à partir d'un moulage au sable ou d'une pièce en plastique créera des problèmes évitables dans le moule et dans la qualité du joint final.
- Maintenir l'épaisseur des parois aussi uniforme que possible ; des étapes brusques provoquent un retrait et un refroidissement inégal.
- Spécifiez un angle de dépouille de 0,5° à 2° afin que la pièce moulée puisse être éjectée sans distorsion.
- Placez les surfaces d'étanchéité critiques dans les zones qui seront usinées par la suite, et non laissées telles que coulées.
- Évitez les tolérances serrées sur les surfaces qui n’en ont pas besoin ; les faces usinées peuvent contenir ±0,1 mm, tandis que les dimensions moulées uniquement doivent être discutées avec le fournisseur.
Pour les acheteurs du marché secondaire, ces détails de conception ne sont pas visibles, mais ils apparaissent dans les taux de défaillance des pompes. Un boîtier avec des passages de liquide de refroidissement propres et des surfaces d'étanchéité plates et correctement usinées protégera naturellement l'ensemble roulement et joint.
Comment choisir un fournisseur de moulage sous pression de pompe à eau de voiture
Le choix d'un fournisseur est une décision de gestion des risques. Un boîtier qui fuit ou se déforme sous la pression d'un liquide de refroidissement chaud peut endommager une marque de pompe même si tous les autres composants fonctionnent bien. Pour cette raison, évaluez la capacité du fournisseur, et pas seulement le prix indiqué.
Commencez par le matériel de moulage. Des machines de 400 T à 2 000 T sont nécessaires pour différentes tailles de boîtiers. Un fournisseur disposant de centres d’usinage et d’équipements d’inspection internes peut coordonner toutes les tolérances en un seul flux de production. L’expérience en matière de conception de moules est encore plus importante, car une mauvaise conception de porte ne peut pas être corrigée par un alliage moins cher. Dans notre usine, la conception des moules, le moulage sous pression, l'usinage et les tests sont gérés sous un même toit, ce qui évite la déconnexion entre l'outillage et la production.
- Certification IATF 16949 ou système qualité automobile équivalent.
- Capacité de conception et de maintenance de moules en interne.
- MMT, CT industriel, spectromètre et équipement de test d'étanchéité.
- Un seul fournisseur pour le moulage, l'usinage et le traitement de surface.
- Expérience documentée avec les corps de pompe, pas seulement avec le moulage sous pression général.
Un boîtier avec des surfaces d'étanchéité assorties et des passages de liquide de refroidissement propres offrira également une durée de vie plus longue. Ce lien entre les composants de la pompe et la fiabilité du moteur est couvert dans notre note technique sur résistance à l'usure de la pompe à eau et durée de vie du moteur .
Conclusion
Le moulage sous pression de pompes à eau de voiture est un processus établi, mais son succès dépend des contrôles des matériaux, du moule et du processus. Le moulage sous pression d'aluminium reste le moyen le plus pratique de produire des pompes légères, reproductibles et abordables. Pour les ingénieurs et les acheteurs, l'objectif n'est pas de trouver le moulage de pompe le moins cher, mais de trouver le fournisseur qui peut prouver que chaque boîtier est dimensionnellement précis et étanche à la pression. Vérifiez ces contrôles pendant la phase d'échantillonnage et la fiabilité sur le terrain suivra.