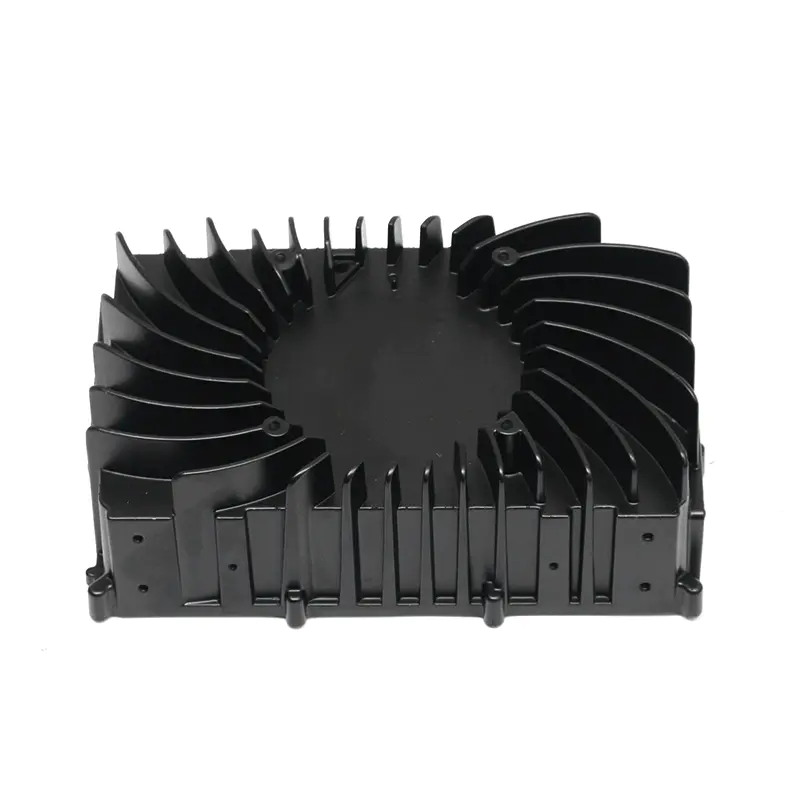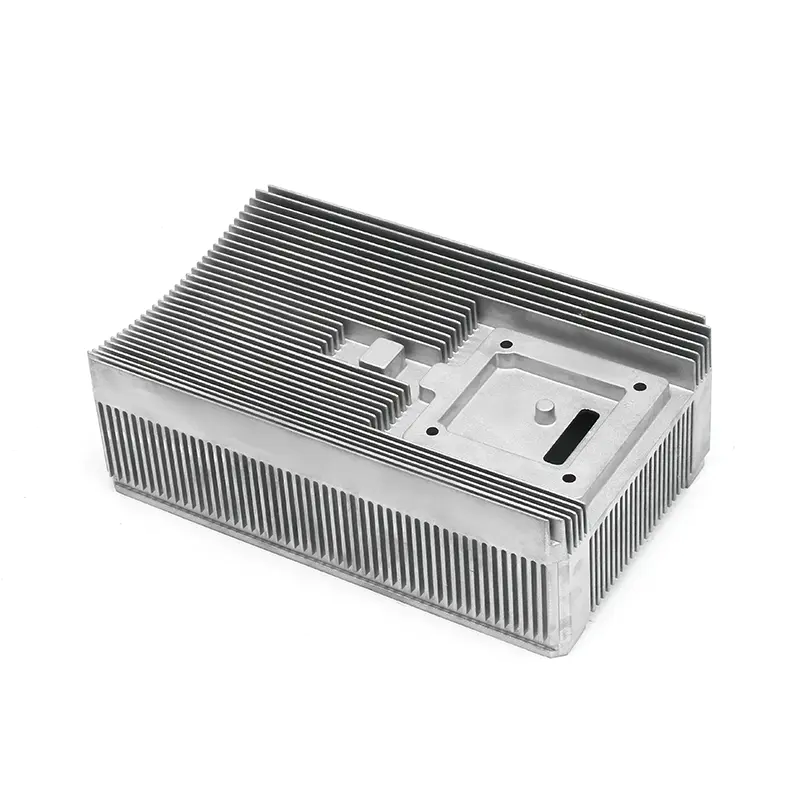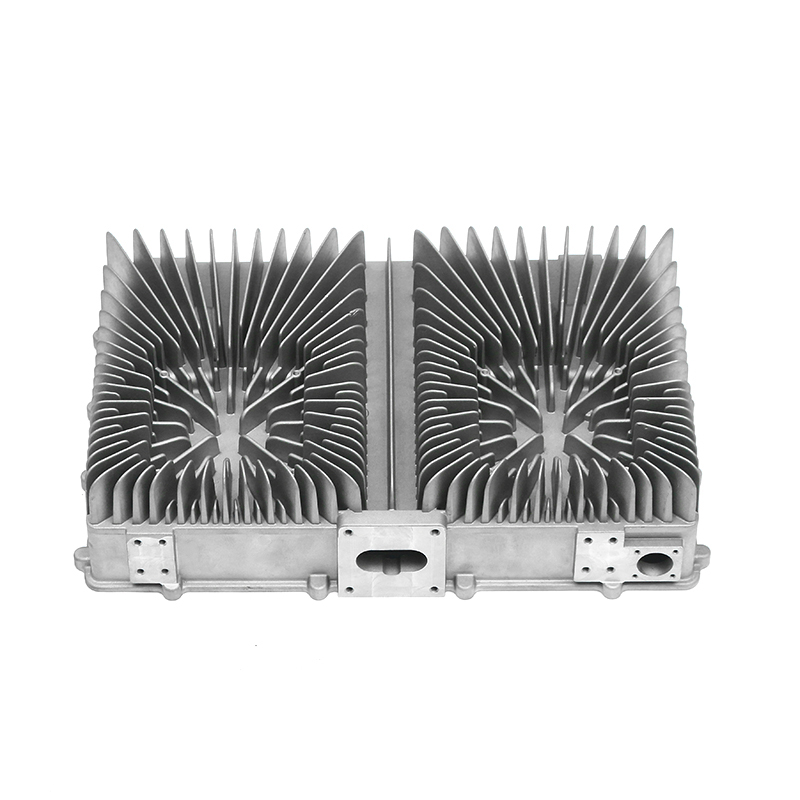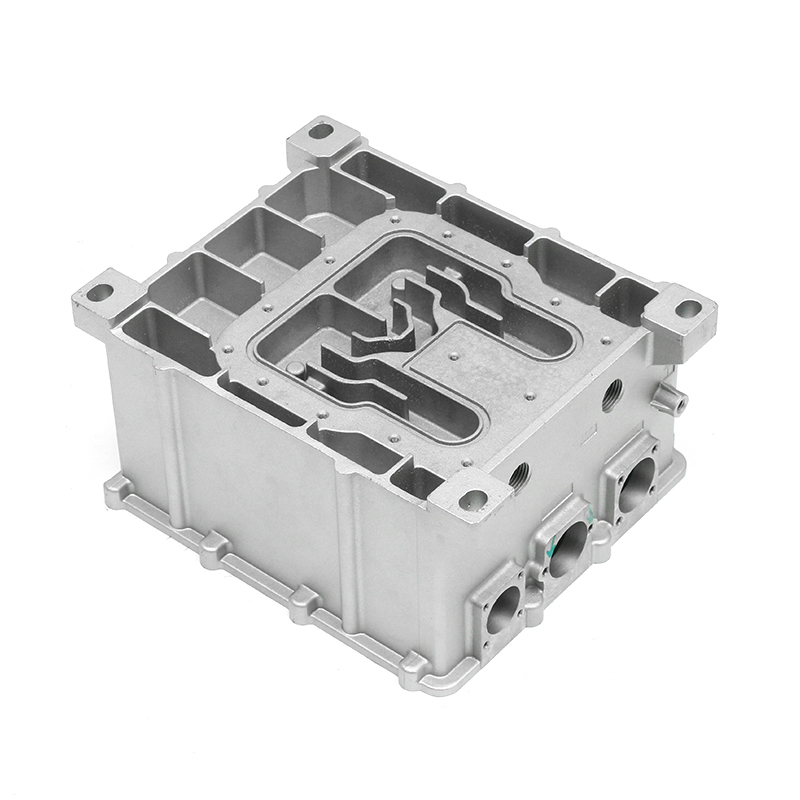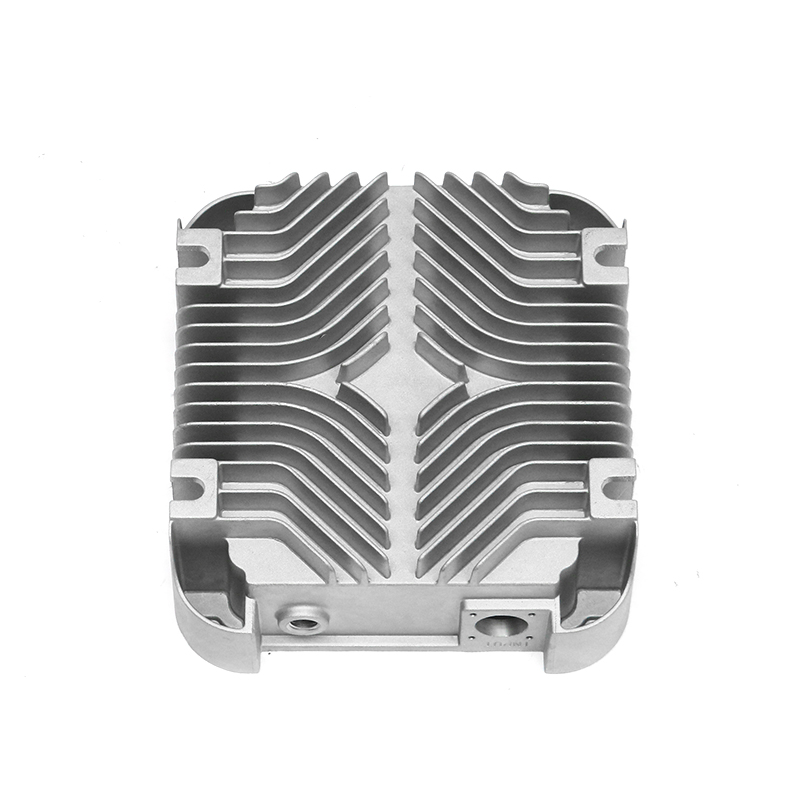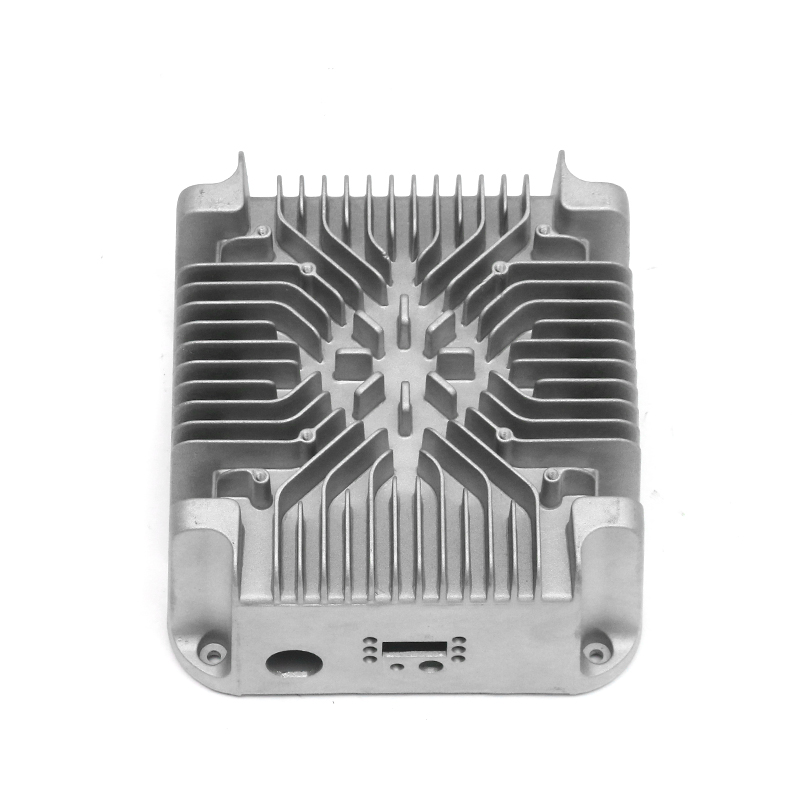


Introduction : Pourquoi le moulage sous pression domine la fabrication automobile
Ouvrez le capot d’un véhicule à combustion ou électrique moderne et vous trouverez de l’aluminium moulé sous pression effectuant un travail silencieux mais essentiel. Les blocs moteurs, les carters de transmission, les carters d'huile, les supports et les boîtiers du groupe motopropulseur sont tous formés en forçant du métal en fusion sous haute pression dans un moule en acier. Le processus est rapide, reproductible et capable de produire des géométries complexes en une seule fois, ce qui explique pourquoi l'ingénierie automobile en dépend plus que toute autre méthode de formage des métaux.
La recherche de véhicules plus légers, d’emballages plus serrés et d’une rentabilité élevée a poussé le moulage sous pression au centre de la production automobile. Une seule pièce moulée peut remplacer un assemblage soudé de pièces embouties, réduire le poids et raccourcir les chaînes d'approvisionnement. Dans le même temps, le processus n’est pas une simple opération de machine. Cela dépend d’un outillage précis, d’une fusion contrôlée, d’une éjection minutieuse et d’un usinage post-coulée.
Une entreprise comme fddiecasting.com illustre pourquoi le moulage sous pression est rarement une étape autonome. Il combine la conception de moules, le moulage d'aluminium et l'usinage de précision sous un même toit, ce qui assure un contrôle des tolérances et une communication serrés depuis la première revue de conception jusqu'à l'inspection finale. Dans les sections suivantes, nous passerons en revue le processus, les matériaux, les contrôles de qualité et les critères d'évaluation des fournisseurs afin que vous puissiez prendre de meilleures décisions pour vos propres pièces automobiles.
Le processus de moulage sous pression expliqué étape par étape
Chaque moulage sous pression automobile commence par un concept de pièce finie et se termine par un composant prêt à être usiné. Le flux global peut être regroupé en quatre étapes : outillage, injection, solidification et détourage.
Conception de moules et outillage
Le moule, ou matrice, est le facteur le plus important dans la qualité du moulage. Il détermine la précision dimensionnelle, l’état de surface et la cohérence avec laquelle le métal remplit les parois minces. L'acier de la matrice doit résister aux cycles thermiques, et le système de canalisation et de trop-plein doit être conçu de manière à ce que l'air et les oxydes puissent s'échapper.
Fournisseurs possédant une expertise interne en matière d'outillage, notamment conceptions de moules de coupe de précision , peut mieux contrôler cette étape critique. Depuis que fddiecasting.com a débuté en tant que fabricant de moules en 2006, l'entreprise considère l'outillage comme une compétence principale plutôt que comme une tâche externalisée. Cet historique affecte directement les taux de défauts et les délais de livraison.
Fusion et injection
Les pièces automobiles en aluminium sont presque toujours produites sur des machines de coulée sous pression à chambre froide. Dans ce processus, le métal est fondu dans un four séparé, puis transféré dans une chambre de tir, où un piston hydraulique le pousse dans la matrice à grande vitesse. Les machines à chambre chaude, qui maintiennent le mécanisme d’injection immergé dans le métal en fusion, sont mieux adaptées aux alliages de zinc et de magnésium ayant des points de fusion plus bas.
La force de serrage de la machine détermine la taille maximale de la pièce pouvant être produite. fddiecasting.com exploite six machines à chambre froide d'une force de serrage de 400 à 2 000 tonnes, lui permettant de couvrir des pièces allant des petits supports de rétroviseurs aux grands carters de moteur.
Refroidissement, éjection et rognage
Après injection, le métal refroidit rapidement dans la filière refroidie à l’eau. Le temps de solidification contrôle la microstructure et le risque de porosité de retrait. Une fois la pièce solide, les éjecteurs la repoussent et le cycle se répète. La pièce passe ensuite au rognage, où le canal d'alimentation, les débordements et les bavures sont supprimés.
Les composants automobiles nécessitent généralement des opérations secondaires telles que l'ébavurage, l'usinage et les traitements de surface. L'intégration du moulage avec les processus ultérieurs est la raison pour laquelle fddiecasting.com gère 80 centres d'usinage de précision à grande vitesse dans la même installation.
Choisir le bon alliage pour les pièces automobiles moulées sous pression
La sélection des matériaux détermine la résistance mécanique, la résistance à la corrosion, la conductivité thermique et le coût. Il n’existe pas de meilleur alliage pour chaque pièce, mais les choix peuvent être restreints par fonction.
Alliages d'aluminium
L'aluminium est le matériau dominant pour les pièces moulées sous pression automobiles. Il offre un bon rapport résistance/poids, une excellente conductivité thermique et une résistance naturelle à la corrosion. Les alliages d'aluminium, en particulier l'A380, sont utilisés pour les blocs moteurs, les carters de transmission, les carters d'huile, les carters de moteur et les boîtiers de commande électronique. L'alliage s'écoule bien en sections minces et peut remplir des géométries de matrices complexes.
Alliages de zinc
Les alliages de zinc offrent une ductilité élevée, une résistance aux chocs et la possibilité d'être plaqués ou finis facilement. Ils sont généralement utilisés pour les petites pièces de précision telles que les supports de rétroviseurs, les loquets de porte et la quincaillerie intérieure. L’inconvénient est la densité : le zinc est lourd et rarement choisi pour les gros composants structurels.
Alliages de magnésium
Le magnésium est le métal structurel le plus léger, offrant le meilleur rapport résistance/poids des trois. Il apparaît dans les parties où chaque gramme compte, comme les noyaux du volant, les cadres des sièges et les structures du tableau de bord. Le magnésium est confronté à des problèmes de coût de matériau et de corrosion plus élevés, c'est pourquoi il n'est sélectionné que lorsque les économies de poids justifient clairement le prix supérieur.
| Alliage | Propriétés principales | Composants typiques |
|---|---|---|
| Aluminium (A380) | Bonne résistance/poids, conductivité thermique élevée, résistance à la corrosion | Blocs moteurs, carters de transmission, carters moteur, carters EC |
| Zinc (Zamak) | Haute ductilité, excellente finition de surface, placage facile | Petits supports, supports de miroir, loquets, quincaillerie intérieure |
| Magnésium (AZ91D) | Métal de construction le plus léger, résistance spécifique très élevée | Cadres de volant, cadres de siège, supports légers |
Pour garantir que le bon alliage est livré, fddiecasting.com utilise un spectromètre Oxford Hitachi pour vérifier la composition chimique de chaque fusion entrante. Cela évite des confusions coûteuses avant la coulée des pièces.
Pièces automobiles courantes produites par moulage sous pression
Les pièces moulées sous pression sont réparties dans tout le véhicule, du compartiment moteur à la suspension et à l'unité d'entraînement électrique. Comprendre la gamme aide lors de la planification d’une liste de fournisseurs.
Composants du moteur et du groupe motopropulseur
Les groupes motopropulseurs conventionnels s'appuient largement sur des pièces moulées sous pression en aluminium. Les blocs moteurs en sont l'exemple le plus visible, mais les carters d'huile, les pompes à eau, les bases de filtres à huile, les embrayages de ventilateur et les supports de moteur sont également moulés. Ces pièces doivent résister aux vibrations, gérer la chaleur et sceller les lubrifiants. Ils sont souvent fournis sous forme pièces automobiles moulées sous pression en aluminium qui combinent rigidité structurelle et dissipation thermique.
Pièces de transmission et de châssis
Les carters de transmission sont de grandes pièces moulées qui contiennent des engrenages, des arbres et des circuits hydrauliques. Le boîtier sert également de connecteur structurel entre le moteur et le reste de la transmission. Dans le domaine du châssis, les supports de rétroviseurs, les supports d'amortisseurs et les corps de papillon sont produits en grande quantité par moulage sous pression.
Composants de véhicules à énergie nouvelle
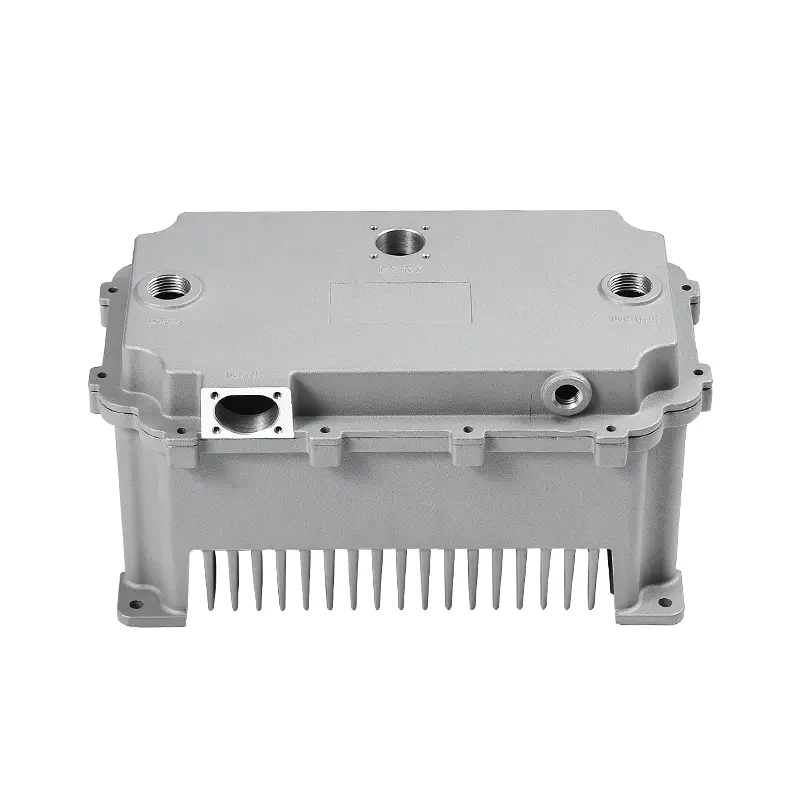
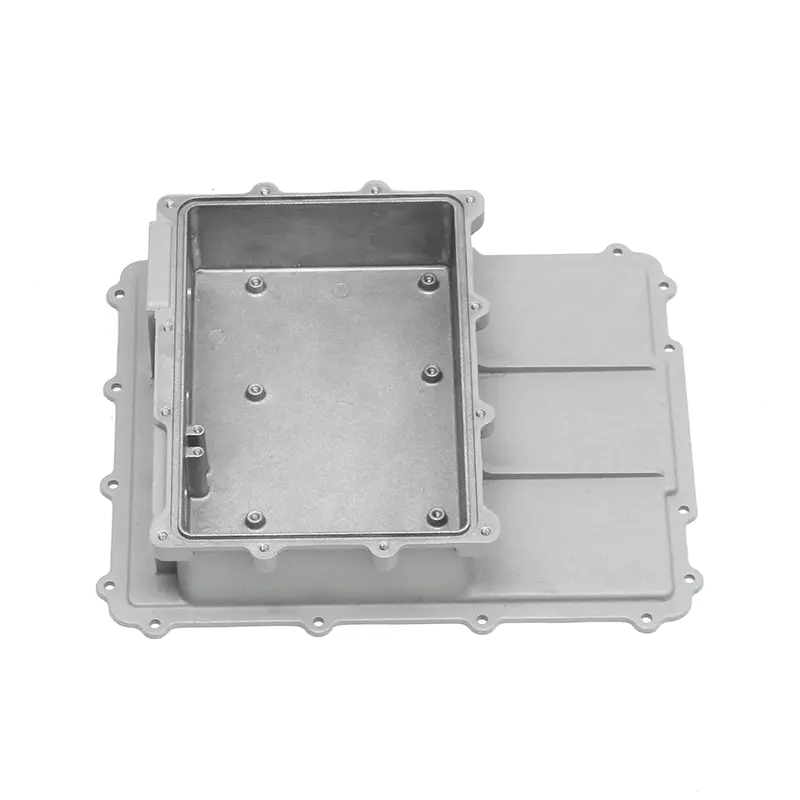
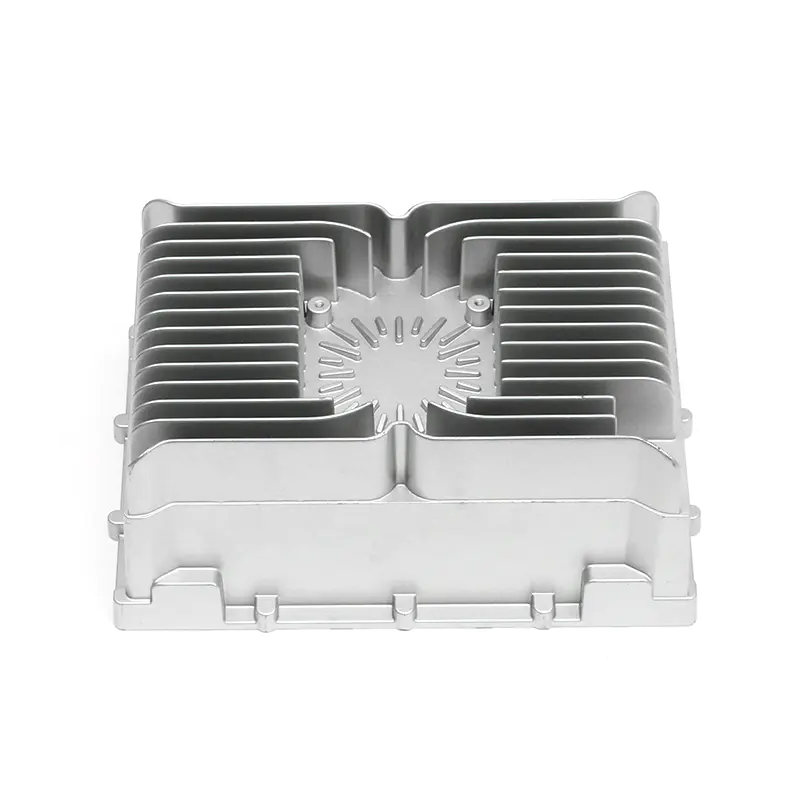
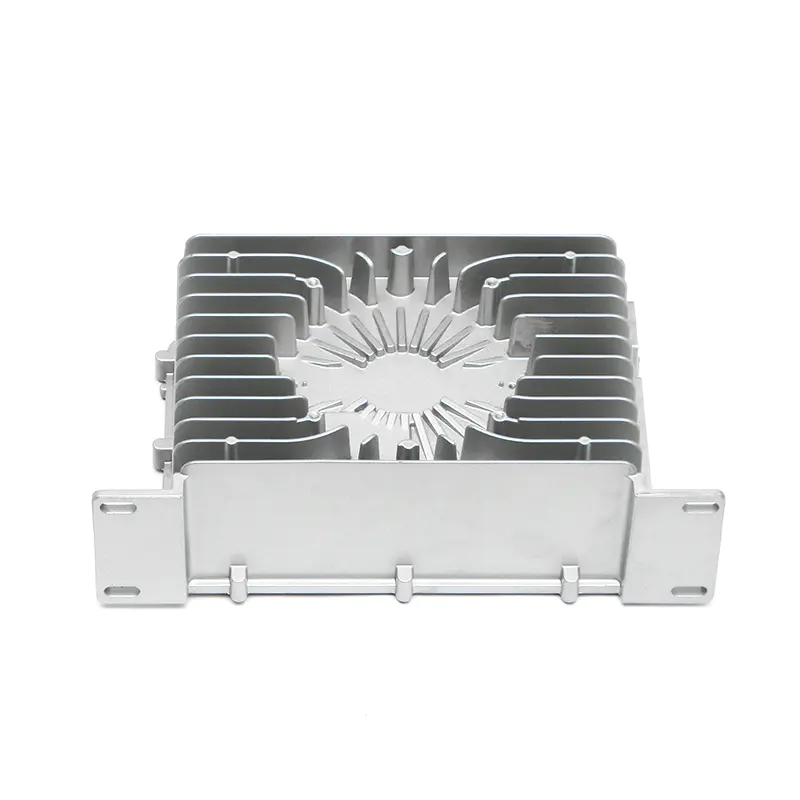
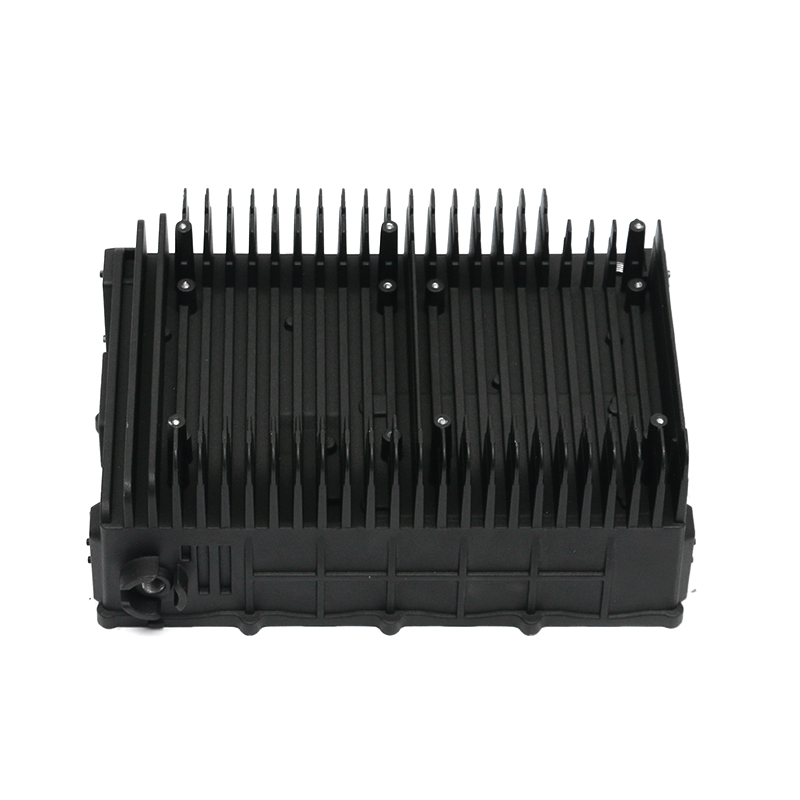
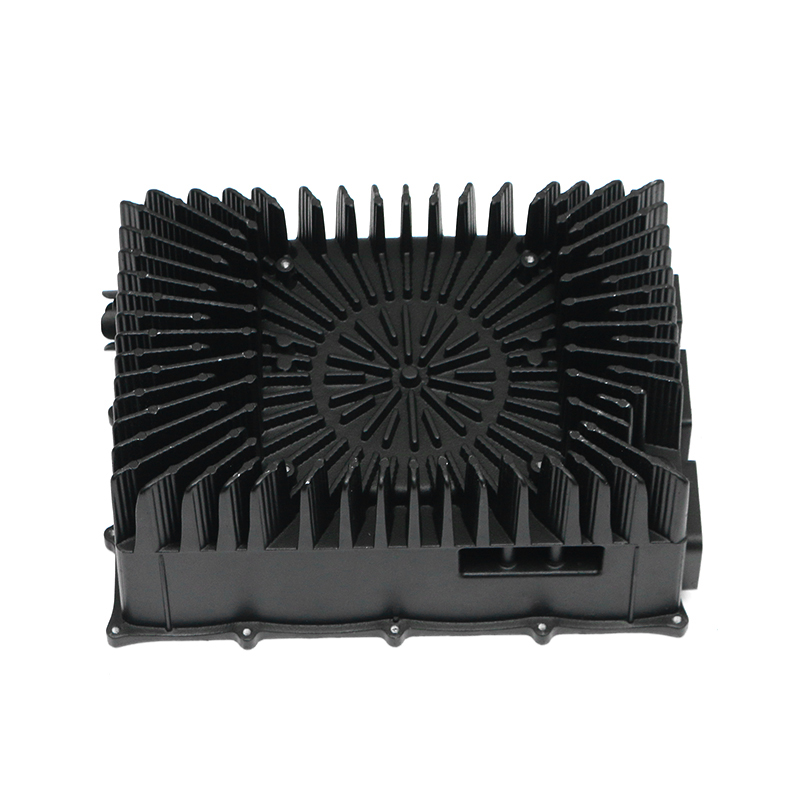
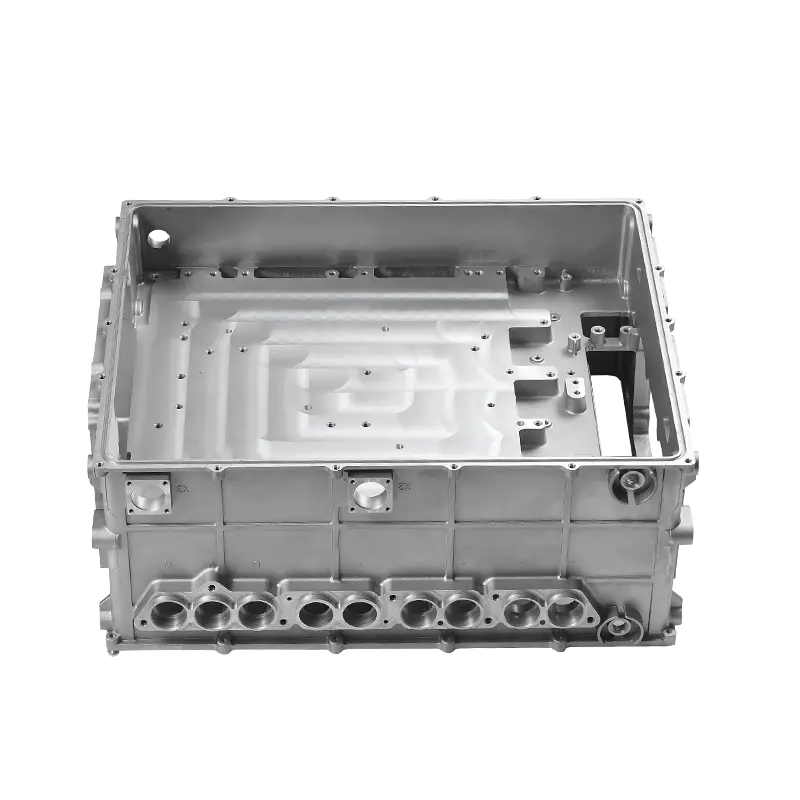
Les véhicules électriques créent un ensemble différent de demandes. Les carters de moteur doivent évacuer la chaleur des enroulements en cuivre tout en les protégeant des contaminants. Les unités de commande électroniques nécessitent des boîtiers moulés sous pression combinant des parois minces et des surfaces d'étanchéité plates.
Les boîtiers de commande électroniques refroidis par eau en sont un bon exemple. Ces pièces doivent rester étanches sous les cycles thermiques et les vibrations tout en abritant l’électronique de puissance sensible. C'est pourquoi ils exigent des tests dimensionnels et de pression plus stricts que de nombreux moulages traditionnels.
Assurance qualité dans le moulage sous pression automobile
Les acheteurs automobiles n’évaluent pas une pièce moulée sous pression uniquement en fonction de sa forme. La solidité interne, la composition des matériaux, la précision des dimensions et l’étanchéité doivent toutes être vérifiées. La crédibilité d'un fournisseur dépend de la profondeur de sa chaîne d'inspection.
Contrôle dimensionnel
Les machines à mesurer tridimensionnelles (MMT) sont la norme pour vérifier les dimensions critiques des pièces automobiles. fddiecasting.com utilise les MMT Zeiss pour vérifier les références, les positions des trous et l'épaisseur des parois avec une grande précision. Ces mesures sont documentées pour soutenir l'approbation des pièces de production.
Détection des défauts internes
Des porosités et des vides de retrait peuvent se former à l’intérieur d’une pièce moulée sans affecter la surface visible. La tomodensitométrie industrielle et l'inspection aux rayons X révèlent ces défauts internes avant qu'un usinage coûteux ne soit appliqué. CT permet également de valider que les cœurs et les canaux de refroidissement internes sont correctement placés.
Vérification du matériel
Un spectromètre confirme que l'alliage correspond à la qualité spécifiée, et pas seulement à une composition approximative. Cette étape est particulièrement importante lorsqu'une pièce passe d'un échantillon de développement à une production de masse. Un spectromètre Oxford Hitachi sur fddiecasting.com fournit des données matérielles traçables pour chaque lot.
Test de fuite
Des tests d'étanchéité sont requis pour les carters d'huile, les carters de transmission, les corps de pompe et de nombreux boîtiers de véhicules électriques. L'air comprimé ou l'hélium est introduit dans les cavités internes tandis que l'extérieur est surveillé pour déceler la baisse de pression. Ceci est particulièrement critique pour carters de boîte de vitesses moulés sous pression , où la rétention de lubrifiant interne affecte directement la fiabilité de la transmission. Des machines de test de pression d'air dédiées sur fddiecasting.com vérifient que chaque composant scellé quitte l'usine sans fuite.
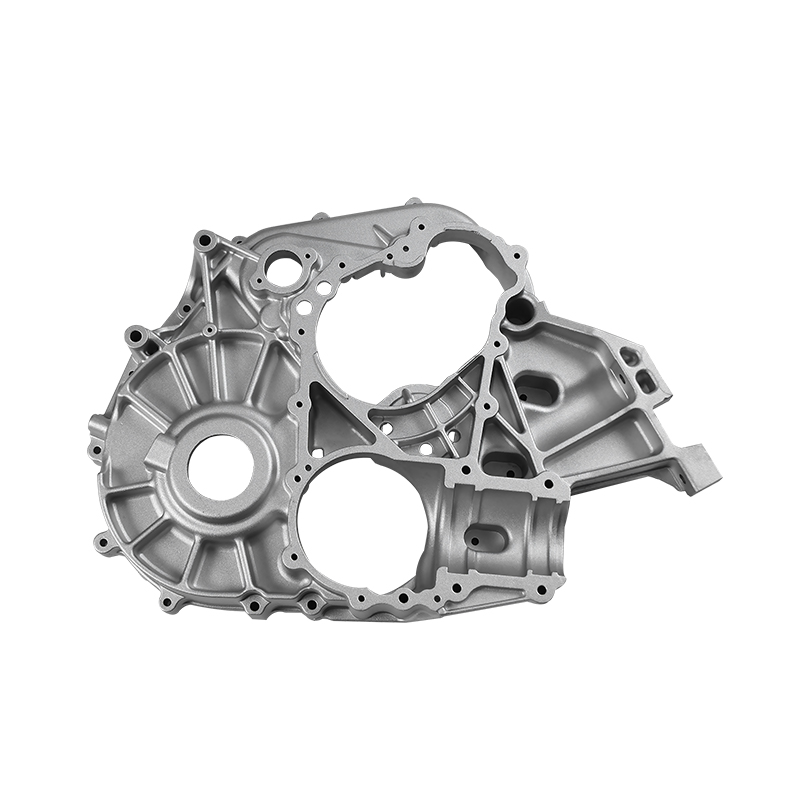 Fabricants de boîtiers de boîte de vitesses moulés sous pression personnalisés, fournisseurs OEM/ODM En tant que fabricants chinois de carters de boîte de vitesses moulés sous pression et fournisseurs de carters de boîte de vitesses OEM/ODM, Ningbo Fenda New Energy Technology Co., Ltd., c... Voir le produit →
Moulage sous pression et méthodes de fabrication alternatives
Le moulage sous pression est en concurrence avec plusieurs autres technologies de formage des métaux. Le bon choix dépend du volume, de la géométrie, de l'épaisseur et des propriétés mécaniques requises.
Par rapport à l’usinage CNC, le moulage sous pression est considérablement plus économique à volume élevé. L'usinage commence à partir de billettes solides et élimine un grand pourcentage de matière, tandis que le moulage sous pression produit des formes nettes ou proches du filet avec beaucoup moins de déchets. La CNC est toujours préférée pour les petits lots, les fonctionnalités complexes à cinq axes ou la finition finale. Dans la pratique, de nombreux moulages sous pression sont suivis d'une courte passe d'usinage pour maintenir des tolérances serrées sur les faces d'étanchéité.
Comparé au forgeage, le moulage sous pression peut former des structures à parois minces beaucoup plus complexes avec des détails fins. Le forgeage à froid produit des pièces plus solides car la structure des grains est alignée avec le contour de la pièce, mais les formes sont limitées à des géométries plus simples. Pour un bloc moteur ou un carter moteur, le moulage est le seul moyen pratique de créer des cavités internes et des canaux de refroidissement.
Les principales limites sont le coût de la filière et le volume de production. Une matrice en acier peut coûter des centaines de milliers de dollars, le moulage sous pression n'a donc de sens que pour des volumes annuels de plusieurs dizaines de milliers. La porosité de la surface peut également rester un problème pour les pièces étanches ou fortement sollicitées, c'est pourquoi la coulée assistée par vide et les alliages spécialisés sont de plus en plus utilisés.
Comment évaluer un fournisseur de moulage sous pression de pièces automobiles
Lorsque le design est prêt, la question suivante est de savoir qui doit le lancer. Une évaluation ciblée devrait couvrir au moins les domaines suivants.
- Capacité d'outillage : Demandez si le fournisseur conçoit et fabrique moules de moulage sous pression personnalisés en interne. Cela affecte directement les délais de livraison et les taux de défauts.
- Gamme de machines : Vérifiez le tonnage de moulage sous pression et le nombre de machines. Un fournisseur disposant de machines de 400 à 2 000 tonnes peut couvrir aussi bien les petits supports que les grands boîtiers.
- Système qualité : IATF 16949:2016 devrait être le minimum pour la fourniture automobile. Il démontre une approche efficace de l'analyse des risques, du contrôle des changements et des exigences spécifiques du client.
- Équipement de contrôle : Recherchez des MMT, des tomodensitomètres industriels, des spectromètres et des testeurs de fuites. Ces outils indiquent si le fournisseur peut vérifier ce qu'il produit.
- Traitement secondaire : L'usinage en interne, le soudage par friction malaxage et la préparation des surfaces réduisent la complexité logistique et conservent la propriété de la qualité auprès d'un seul fournisseur.
- Communication internationale : Un fournisseur qui offre une assistance multilingue, comme le fait fddiecasting.com en anglais, russe, arabe et allemand, simplifie le processus de devis et de modification technique.
En notant un partenaire potentiel selon ces critères, vous évitez des taux de défauts surprenants et des retards de livraison après le lancement du programme.
L'avenir du moulage sous pression de pièces automobiles : tendances des véhicules électriques et du poids léger
Les véhicules électriques remodèlent la demande de moulage sous pression dans deux directions : des structures de carrosserie intégrées plus grandes et des boîtiers de groupe motopropulseur de haute technologie. Les grandes machines de moulage sous pression, atteignant désormais 6 000 tonnes ou plus, permettent de produire des sections entières avant ou arrière d'une voiture en une seule pièce. Ces pièces moulées intégrées réduisent le nombre de joints, réduisent le poids et raccourcissent le processus de carrosserie.
Les carters moteurs des nouvelles énergies illustrent la deuxième tendance. Moderne carters moteurs nouvelles énergies combinez un moulage à paroi mince avec des canaux de refroidissement intégrés pour maximiser la densité de puissance. Cela impose un contrôle plus strict sur l’épaisseur des parois et la géométrie interne.
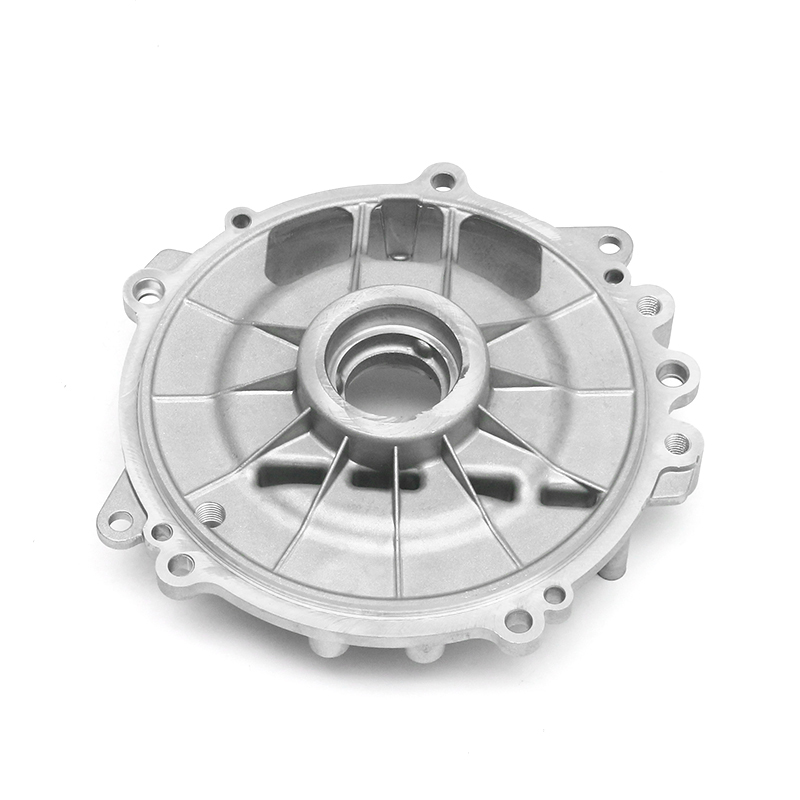 Fabricants, fournisseurs, usine de boîtiers de moteur de moulage sous pression à nouvelle énergie Ningbo Fenda New Energy Technology Co., Ltd., est un fabricant et fournisseur chinois de boîtiers de moteurs à énergie nouvelle, notre offre d'usine OEM/ODM ne... Voir le produit →
Le soudage par friction malaxage devient également un partenaire pertinent du moulage sous pression. Il relie les composants moulés entre eux ou aux extrusions sans faire fondre le matériau de base, préservant ainsi la résistance et les performances d'étanchéité. Plus de 30 machines de soudage par friction malaxage et autres machines dédiées sur fddiecasting.com prennent en charge ce type de travail d'assemblage hybride.
La durabilité est le troisième moteur. Les pièces moulées en aluminium sont hautement recyclables et l'industrie automobile demande de plus en plus un impact carbone moindre. Le moulage sous pression s'inscrit dans cette direction car une production efficace et des temps d'usinage courts réduisent la consommation d'énergie par pièce, et les alliages recyclés peuvent être refondus sans perdre leurs propriétés mécaniques typiques.
Conclusion
Le moulage sous pression de pièces automobiles reste le moyen le plus pratique de produire des composants structurels volumineux, complexes et légers pour les véhicules à combustion et électriques. Il domine car il combine trois avantages : une excellente liberté géométrique, une forte efficacité de cycle et un faible coût par pièce à grande échelle.
Lorsque vous sélectionnez un fournisseur, vous sélectionnez en réalité un ensemble de contrôle de processus, de profondeur d'inspection et d'expérience en ingénierie. Un partenaire comme fddiecasting.com apporte un héritage en matière de fabrication de moules, six grandes machines de moulage sous pression, 80 centres d'usinage de précision, la certification IATF 16949:2016 et un laboratoire de vérification complet, comprenant CMM, CT, spectromètres et tests d'étanchéité. Ces capacités sont particulièrement importantes lorsqu’une nouvelle pièce entre en production et que chaque pièce de production doit être correcte.
Si vous évaluez des partenaires de moulage sous pression pour un projet en cours ou un programme futur, envoyez vos dessins à l'équipe de fddiecasting.com pour un examen de faisabilité. Une discussion technique claire dès le départ permettra de réduire les coûts et les risques plus tard.